Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, provincie Jiangsu


Tepelné zpracování pro odlévání je řízený tepelný cyklus aplikovaný po ztuhnutí za účelem modifikace mikrostruktury odlévaného kovu a dosažení požadovaných mechanických vlastností, stavu zbytkového napětí a rozměrové stability. U většiny ocelových a vysoce legovaných odlitků to není volitelný doplněk; je to krok, který mění odlitý díl ve spolehlivou konstrukční součást.
Co je tepelné zpracování při odlévání kovů?
Tepelné zpracování se v jádru skládá ze tří fází: zahřátí odlitku na definovanou teplotu, jeho držení po dobu známou jako „namáčení“ a následné chlazení řízenou rychlostí. Rychlost ohřevu a chlazení, špičková teplota a doba namáčení určují konečnou mikrostrukturu. U uhlíkových ocelí je cílem obvykle austenitizace kolem 850–950 °C, po níž následuje záměrně zvolená dráha chlazení. U nerezových a superslitin může proces zahrnovat úpravu roztokem při vyšších teplotách a následné stárnutí za účelem vysrážení zpevňovacích fází.
- Rychlost ohřevu je řízena tak, aby se zabránilo tepelnému šoku a deformaci.
- Doba namáčení přizpůsobená tloušťce sekce, nejen hmotnosti součásti.
- Rychlost ochlazování zvolená podle požadovaného transformačního produktu: ferit, perlit, bainit nebo martenzit.
Proč je tepelné zpracování důležité pro odlitky?
Tepelné zpracování je důležité, protože přeměňuje odlévanou dendritickou a segregovanou strukturu na jednotnější matrici s pevností, tažností a stabilitou požadovanou specifikací. Bez něj si odlitek zachovává vysoké vnitřní pnutí a horší mechanické vlastnosti.
- Úleva zbytkového stresu aby se zabránilo deformaci během obrábění a servisu.
- Zlepšené mechanické vlastnosti včetně pevnosti v tahu, meze kluzu, odolnosti proti nárazu a tažnosti.
- Kontrolovaná tvrdost pro odolnost proti opotřebení nebo snadné řezání.
- Lepší obrobitelnost díky měkčí, konzistentnější struktuře.
- Dlouhodobá stabilita pro díly vystavené vysokým teplotám, jako jsou válečky pece a přípravky pro tepelné zpracování.
Běžné procesy tepelného zpracování odlitků
Každý proces tepelného zpracování je definován cestou čas-teplota a výběr mezi nimi je dán požadovanou konečnou mikrostrukturou a vlastnostmi. Níže uvedená tabulka shrnuje nejběžnější cykly pro ocelové odlitky; přesné parametry vždy závisejí na jakosti slitiny, tloušťce průřezu a příslušné specifikaci.
| Proces | Typický rozsah ohřevu | Způsob chlazení | Hlavní účel |
|---|---|---|---|
| Žíhání | 850–950 °C | Pec v pohodě | Měkčení a obrobitelnost |
| Normalizace | 850–950 °C | Ochlaďte vzduchem | Zjemnění zrna a vyšší pevnost |
| Kalení | 850–950 °C | Hašení olejem, vodou nebo polymerem | Kalení |
| Temperování | 150–650 °C | Chladit vzduch nebo pec | Úleva od stresu a úprava tuhosti |
| Uvolnění stresu | 550–650 °C | Pomalé vychladnutí | Odstranění zbytkového stresu |
| Řešení stárnutí stárnutí | 980–1200 °C 480–900 °C | Uhasit věk | Srážkové kalení |
Rovnoměrnost teploty uvnitř zátěže je důležitější než nastavená hodnota na regulátoru. Rozdíl 10–20 °C mezi středem a okrajem zatížení může změnit konečnou tvrdost součásti o několik HRC. To je důvod optimalizace konstrukce plechu pro tepelné zpracování pro rovnoměrnost teploty pece je jedním z nákladově nejefektivnějších zlepšení kvality, které může slévárna provést.
Jak vybrat správný cyklus tepelného zpracování
Začněte s požadovanými mechanickými vlastnostmi a datovým listem slitiny, nikoli s obecným receptem. To je zvláště důležité u odlitků, protože odlitá struktura je již ovlivněna velikostí sekce a podmínkami chlazení ve formě.
Třída slitiny
Materiálový list uvádí doporučenou teplotu austenitizace nebo rozpouštěcí úpravy. Chemické složení a uhlíkový ekvivalent určují prokalitelnost.
Geometrie řezu
Těžké sekce vyžadují delší doby namáčení a nižší rychlosti kalení. Ostrým přechodům je třeba hlídat řízené chlazení.
Cílové vlastnosti
Specifikace definuje tvrdost, pevnost v tahu, tažnost nebo rázovou houževnatost. Cyklus musí být zvolen tak, aby dosáhl tohoto rozsahu se skutečnou strukturou odlitku.
Servisní prostředí
Vysokoteplotní, korozivní nebo otěruvzdorné aplikace vyžadují speciální úvahy, jako je stabilizace, precipitační zpevnění nebo povrchové úpravy.
U odlitků používaných ve vysokoteplotním prostředí, jako jsou válce pece, součásti pecí nebo nástroje pro tepelné zpracování, by cyklus měl také stabilizovat strukturu proti dlouhodobému tečení a oxidaci. Zde záleží na zkušenostech s žáruvzdornými slitinami: slévárna, která tyto materiály běžně odlévá a tepelně zpracovává, ví, jak vyvážit pevnost a tažnost.
Nástroje tepelného zpracování: Přehlížená proměnná
Nástroje pro tepelné zpracování přímo ovlivňují rovnoměrnost ohřevu a chlazení, deformaci součásti a propustnost vsázky, takže si zaslouží stejnou technickou pozornost jako program pece.
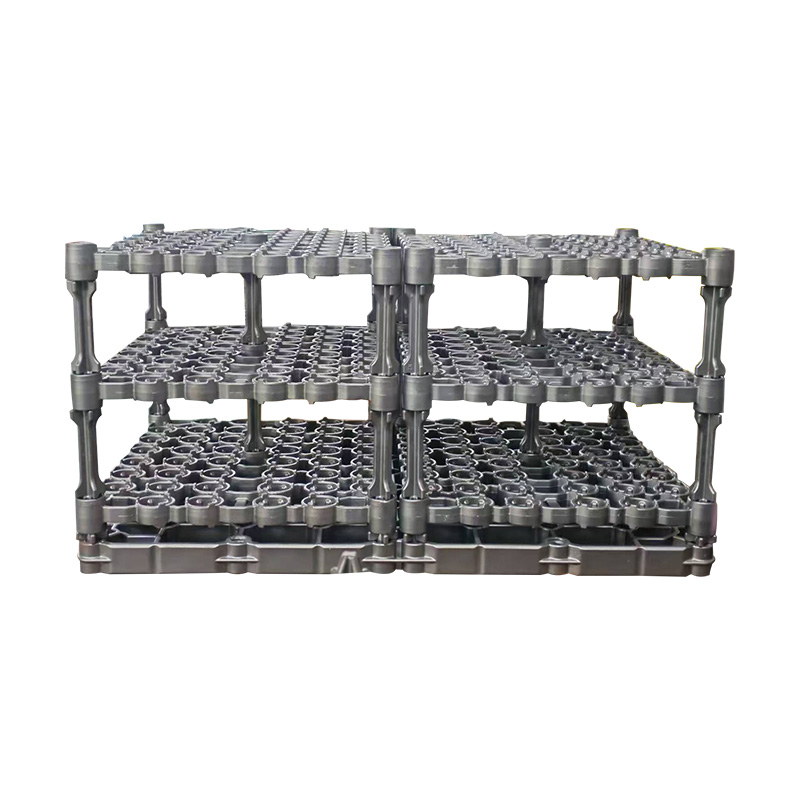
Stohovatelné koše pro kvalitní pece
Stohovatelný koš zlepšuje využití pece a rovnoměrnost teploty tím, že mezi vrstvami ponechává otevřené cesty plynu. Vertikální studnové pece jsou běžné pro dávky malých nebo středně velkých odlitků a a stohovatelný koš dobře typu pece mohou být stohovány ve dvou nebo třech úrovních, aniž by došlo ke ztrátě rovnoměrnosti teploty.
 OEM/ODM Stohovatelný koš na tepelné zpracování pro studnovou pec Dodavatel, společnost Jako stohovatelný koš pro tepelné zpracování v Číně pro dodavatele pecí a OEM / ODM společnost, Xinghua Jinniu profesionální vlastní tepelné zpracování... Zobrazit produkt →
Základní zásobníky a ovládání kontaktní oblasti
Základní deska se sníženou kontaktní plochou zabraňuje místním horkým a studeným místům a je kritickým faktorem tepelné rovnoměrnosti. A nerezová litá základna používá otvory a zvýšené podpěry ke snížení kontaktní stopy a zároveň udržuje součást stabilní. Vztah mezi kontaktní plochou a tepelným tokem je dále diskutován v tomto technickém článku na design kontaktní plochy základny .
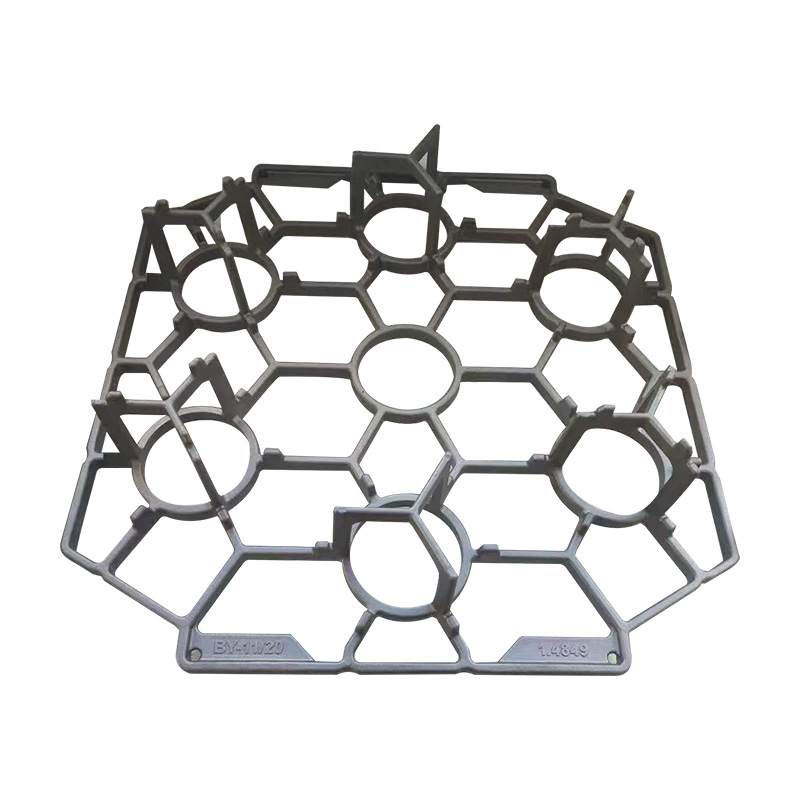 Dodavatel základního podnosu z nerezové oceli OEM/ODM, společnost Jako dodavatel základního podnosu z nerezové oceli a společnost OEM / ODM, profesionální vlastní podnos z nerezové oceli odlévaný Xinghua Jinniu. ... Zobrazit produkt →
Materiálové rámy pro složité geometrie
Materiálové rámy podpírají díl v definovaných bodech, aniž by blokovaly atmosféru pece, což zabraňuje prohýbání a zlepšuje tepelný tok. A materiálový rám pro tepelné zpracování mohou být navrženy tak, aby odpovídaly obrysu součásti, udržovaly odlitek ve správném tvaru, zatímco zbytek povrchu zůstal otevřený atmosféře pece.
 OEM/ODM Dodavatel rámu materiálu pro tepelné zpracování přesného lití, společnost Jako dodavatel rámů materiálu pro tepelné zpracování materiálu pro přesné lití v Číně a společnost OEM / ODM, Xinghua Jinniu profesionální zakázková Precision Casti... Zobrazit produkt →
Všechna tři řešení jsou sama o sobě přesnými odlitky z tepelně odolné nerezové oceli, vyráběná pod stejnou kontrolou kvality jako díly, které nesou. Vlastní výroba umožňuje rychle upravit geometrii přípravku, když zákazník zavede novou rodinu dílů.
Běžné vady tepelného zpracování a jak se jim vyhnout
Nejběžnější závady tepelného zpracování jsou způsobeny nerovnoměrným ohřevem, nekontrolovaným chlazením nebo nestabilním prostředím pece a každému lze předejít změnou procesu a nástrojů.
- Zkreslení způsobené nerovnoměrným ohřevem nebo příliš rychlým chlazením. Správné upevnění a předehřev snižují riziko.
- Praskání kvůli vysokému tepelnému namáhání. Snižte intenzitu kalení a navrhněte ostré vnitřní rohy.
- Oxidace a oduhličení při vysoké teplotě. Pro oceli s vysokým obsahem uhlíku a nástrojové oceli je vyžadována ochranná atmosféra nebo vakuum.
- Nestejnoměrná tvrdost způsobené špatnou hustotou zatížení nebo umístěním termočlánku. Překonfigurujte zátěž a zlepšujte cirkulaci plynu.
Během vakuového tepelného zpracování ovlivňuje odplyňovací chování nákladu také čistota upínacího přípravku a složení materiálu. The odplyňovací efekt táců na tepelné zpracování ve vakuu může změnit kvalitu povrchu obrobků, takže mnoho vakuových cyklů zahrnuje prodloužené přidržení, aby přípravek a díly uvolnily adsorbovaný plyn.
Často kladené otázky
Potřebují všechny odlitky tepelné zpracování?
Ne. Odlitky ze šedé litiny často běží jako odlitky a některé hliníkové díly jsou odlévány ve stavu, který již splňuje specifikaci. Většina ocelových odlitků, odlitků z tvárné litiny a vysoce legovaných součástí však potřebuje ke splnění požadavků na mechanické vlastnosti alespoň jeden tepelný cyklus.
Jaký je rozdíl mezi žíháním a normalizací?
Žíháním se odlitek pomalu ochlazuje v peci, čímž vzniká měkká, feriticko-perlitická struktura ideální pro obrábění. Normalizace ochlazuje na vzduchu, vytváří jemnější perlit a vyšší pevnost. Zvolte normalizaci, když potřebujete lepší mechanické vlastnosti, a žíhání, když potřebujete maximální měkkost.
Lze tepelné zpracování opakovat?
Ano, ale ne bez rizika. Opakované cykly mohou způsobit růst zrna, oduhličení povrchu nebo nadměrné usazování vodního kamene. Pokud první cyklus nedosáhne cílové tvrdosti, může být součást často jednou znovu tepelně zpracována, ale dodavatel by měl nejprve vyhodnotit mikrostrukturu a stav povrchu.
Jak může kupující ověřit, že odlitek byl tepelně zpracován správně?
Vyžádejte si certifikát tepelného zpracování s grafy čas-teplota, výsledky tvrdosti a tam, kde je to požadováno, údaje o tahové nebo rázové zkoušce. Spolehlivý dodavatel může také ukázat protokol pece a použitou normu. Pokud se odlitek později během obrábění zdeformuje, mohlo být odlehčení pnutí přeskočeno nebo zkráceno.
Cenově nejefektivnějším způsobem, jak dosáhnout správného tepelného zpracování, je vybrat dodavatele odlitků, který řídí celou smyčku tepelného zpracování, včetně upínání, vkládání dávek a ověřování. Ve společnosti Xinghua Jinniu Machinery Manufacturing Co., Ltd. je tepelné zpracování součástí stejného systému kvality jako tavení, odlévání a konečná úprava, takže cyklus, nástroje a kontrolní data zůstávají pod jednou střechou.